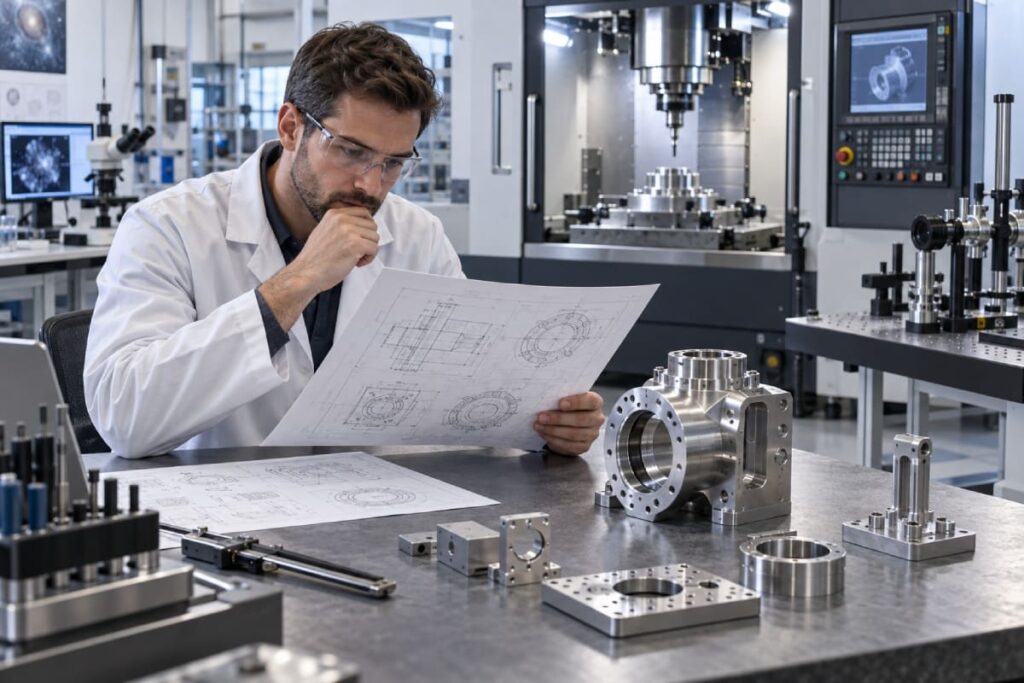
Научное оборудование редко состоит только из готовых приборов и стандартных комплектующих. При создании экспериментальной установки часто выясняется, что часть элементов приходится проектировать специально под конкретную задачу: держатель для датчика, переходную плиту, основание, корпус, адаптер или крепление для оптической системы.
Такие детали могут выглядеть относительно просто, но требования к ним бывают высокими. Ошибка в расположении отверстия, недостаточная жёсткость или небольшое нарушение соосности способны осложнить сборку, изменить положение измерительного оборудования или повлиять на стабильность всей установки. Поэтому путь детали начинается не со станка: сначала определяется её функция, затем создаётся геометрия, выбирается материал, задаются необходимые допуски и только после этого подбирается способ изготовления.
Почему в научной установке часто нужны нестандартные детали
Серийные компоненты позволяют быстро собирать многие лабораторные системы, но они не всегда подходят для конкретной экспериментальной схемы. Например, исследователю может потребоваться установить датчик под определённым углом, соединить два прибора разных производителей или разместить оборудование в ограниченном пространстве.
Иногда необходимо выдержать точное взаимное положение нескольких элементов либо обеспечить достаточно жёсткое основание для измерительного узла. В таких случаях стандартный кронштейн или переходник не решает задачу без дополнительных переделок, и проще спроектировать элемент специально под установку.
Индивидуально изготовленная деталь при этом не обязана быть сложной сама по себе. Её ценность заключается в том, что она точно соответствует геометрии, нагрузке и условиям конкретного эксперимента.
От идеи эксперимента к конструкторскому чертежу
На первом этапе исследователь или инженер формулирует функцию будущего элемента: что он должен удерживать, соединять, направлять или позиционировать. После этого определяются основные размеры, точки крепления, нагрузки и ограничения пространства, учитывается расположение соседних элементов и возможность последующей сборки.
На основе этих данных появляется эскиз или 3D-модель. Для изготовления обычно требуется рабочая документация, в которой зафиксированы размеры, материал, необходимые допуски и другие критичные параметры.
Именно чертёж связывает экспериментальную задачу с производством. Если требования сформулированы неоднозначно, изготовитель вынужден уточнять их уже в процессе работы, что увеличивает сроки и риск ошибок.
Какие детали приходится изготавливать индивидуально
Набор нестандартных элементов зависит от типа установки. Это могут быть корпуса приборов, основания, переходные плиты, кронштейны, фланцы, держатели датчиков, защитные кожухи, адаптеры и элементы оптических стендов.
Отдельную группу составляют детали, которые соединяют между собой стандартное оборудование. Иногда приборы имеют несовместимые крепления, и между ними требуется специальный переходник. В экспериментальных системах также встречаются элементы, задача которых — обеспечить точное положение прибора относительно других компонентов.
Общая логика одна: индивидуальное изготовление оправдано там, где стандартная деталь не позволяет собрать установку с требуемой геометрией и функциональностью.
Почему материал детали имеет значение
Материал выбирают исходя не только из стоимости и удобства обработки. Для одного элемента особенно важна малая масса, для другого — высокая жёсткость, а в отдельных условиях приходится учитывать коррозионную стойкость, тепловое расширение, электрические или магнитные свойства.
В научном оборудовании используются алюминиевые сплавы, различные стали, нержавеющая сталь, латунь и другие материалы. Каждый вариант имеет свои преимущества и ограничения. Лёгкий материал может быть полезен в подвижной конструкции, но не подойти для элемента, где приоритетом является максимальная жёсткость.
Поэтому материал выбирают вместе с геометрией детали и условиями её будущей работы, а не как отдельный параметр.
Когда для экспериментальной установки требуется фрезерная обработка
Фрезерование используют, когда необходимо получить плоскости, пазы, карманы, ступени, отверстия, посадочные поверхности или более сложную пространственную геометрию. Такая обработка часто применяется для корпусов, оснований, переходных плит и держателей, где нужно точно расположить несколько элементов относительно друг друга.
При создании экспериментальной установки часть элементов невозможно подобрать среди стандартных компонентов: могут потребоваться корпус, переходная плита, держатель, основание или деталь со сложной системой отверстий и пазов. В таких случаях фрезеровка металла на заказ позволяет изготовить элемент по рабочему чертежу или 3D-модели с заданной геометрией и требованиями к точности.
При этом технологию выбирают не только по названию детали. Важны материал, размеры, расположение поверхностей, необходимые допуски и возможность закрепить заготовку во время обработки. Поэтому один и тот же по назначению элемент в разных установках может потребовать разных технологических решений.
Как связаны геометрия, допуски и точность эксперимента
На чертеже размер детали редко означает строго одну математическую величину. Обычно допускается небольшое отклонение, внутри которого элемент считается соответствующим требованиям, и именно этот диапазон определяет точность изготовления.
В научном оборудовании некоторые размеры особенно критичны. Небольшое отклонение может сместить датчик, изменить положение оптического элемента, нарушить соосность или создать нежелательный люфт. Для соединительных элементов важны посадки: если отверстие или вал выполнены с неподходящим отклонением, детали могут либо не собраться, либо получить слишком большой зазор.
При этом высокая точность нужна не везде. Для крепёжного отверстия в защитном кожухе требования могут быть значительно мягче, чем для поверхности, определяющей положение измерительного узла.
Почему слишком жёсткие допуски тоже могут быть проблемой
Иногда при проектировании возникает желание задать максимально высокую точность для всех размеров. Это кажется безопасным, но на практике усложняет изготовление и контроль.
Чем меньше допустимое отклонение, тем выше требования к оборудованию, инструменту, измерениям и стабильности технологического процесса. Поэтому хороший конструктор разделяет размеры на критические и вспомогательные.
Там, где отклонение действительно влияет на результат эксперимента, требования должны быть строгими. В остальных местах имеет смысл оставлять разумный технологический запас, что снижает стоимость изготовления без ущерба для функциональности детали.
Прототип и серийная деталь: в чём различие подхода
В исследовательской работе конструкция редко становится окончательной с первой попытки. Первая изготовленная деталь часто фактически является прототипом: после установки становится понятно, удобно ли размещён крепёж, достаточно ли жёсткости, не мешает ли корпус соседним компонентам и можно ли быстро получить доступ к регулировочным элементам.
После испытаний модель корректируют. Иногда изменение составляет всего несколько миллиметров, но именно оно делает дальнейшую эксплуатацию установки значительно удобнее.
Такой итерационный подход для научного оборудования нормален. Главная задача прототипа — не только соответствовать чертежу, но и показать, правильно ли была решена инженерная задача.
Как контролируют размеры изготовленного элемента
После механической обработки деталь проверяют на соответствие требованиям документации. Для простых размеров могут использоваться штангенциркули или микрометры, а в других случаях требуется проверка взаимного положения поверхностей, отверстий или осей.
Метод контроля зависит от того, какие параметры являются критическими. Если для детали важна посадка, особое внимание уделяется соответствующим размерам. Если элемент определяет положение прибора, может потребоваться проверка геометрии и взаимного расположения крепёжных поверхностей.
Контроль нужен не ради формальности. Он подтверждает, что изготовленная деталь действительно соответствует той геометрии, которая была заложена при проектировании.
Почему качество поверхности иногда критично
Размер и форма — не единственные характеристики металлической детали. В некоторых узлах важно состояние рабочей поверхности, поскольку оно может влиять на посадку, движение сопряжённых элементов, контакт, герметизацию или стабильность положения.
Для одной поверхности достаточно обычного качества после механической обработки, для другой может потребоваться дополнительная финишная операция. При этом избыточно высокие требования к каждой поверхности также нерациональны.
Характер обработки должен определяться функцией конкретного участка детали. Чем точнее проектировщик понимает, где поверхность действительно влияет на работу установки, тем проще выбрать разумную технологию.
Почему технологичность стоит учитывать ещё при проектировании
Деталь может отлично выглядеть в 3D-модели и при этом оказаться неудобной в производстве. Например, инструменту может быть сложно подойти к глубокой полости, внутренний угол невозможно получить в виде абсолютно острой линии, а тонкая стенка способна усложнить закрепление и обработку.
Чем раньше такие особенности выявлены, тем проще скорректировать конструкцию. Иногда небольшое изменение геометрии значительно упрощает производство, не влияя на работу установки.
Поэтому при создании ответственных нестандартных деталей полезно учитывать не только функцию, но и возможность их реального изготовления.
Как избежать ошибок при передаче детали в производство
Многие проблемы возникают не во время обработки, а ещё на этапе документации. Одна из распространённых ситуаций — когда в 3D-модели указана одна геометрия, а в чертеже осталась предыдущая версия, и становится неясно, какой документ считать актуальным.
Другой источник ошибок — отсутствие важных размеров или требований к материалу. Производитель может технически изготовить деталь, но результат не будет соответствовать ожиданиям разработчика.
Особенно важно явно обозначать критические допуски, посадки и поверхности. Перед передачей проекта полезно убедиться, что у всех участников одна актуальная версия документации и нет противоречий между файлами.
Что важно при сборке детали в экспериментальную установку
Даже идеально изготовленная по чертежу деталь должна пройти проверку в реальной системе. Во время сборки оценивают совпадение крепёжных точек, посадку, соосность и отсутствие механических конфликтов с другими компонентами.
Также становится понятно, удобно ли пользоваться регулировочными элементами и можно ли обслуживать оборудование без демонтажа значительной части установки. Иногда именно на этом этапе появляются идеи для следующей версии детали.
Это не обязательно означает ошибку в проектировании. Экспериментальная установка развивается вместе с исследовательской задачей, поэтому её механическая часть также может меняться.
Типичные ошибки при проектировании нестандартных деталей
Одна из частых ошибок — усложнение геометрии без практической необходимости. Чем больше нестандартных поверхностей, глубоких пазов и сложных переходов, тем труднее изготовление.
Другой крайний случай — слишком жёсткие допуски на размеры, которые никак не влияют на работу установки. Проблемы возникают и тогда, когда проектировщик думает только о рабочем положении детали, но не учитывает процесс сборки: крепёж оказывается недоступным, инструмент не помещается или соседний прибор приходится снимать при каждом обслуживании.
Существенные сложности создаёт и неполная документация. Производство должно получать понятный и однозначный набор требований, иначе даже качественная обработка не гарантирует нужный результат.
Итог: точная механическая обработка как часть создания исследовательского оборудования
Создание нестандартной детали для научной установки начинается с инженерной задачи. Сначала определяется функция элемента, затем формируются геометрия, материал и требования к точности, после чего выбирается технология изготовления, создаётся прототип и проводится контроль.
Механическая обработка в этой цепочке — не самоцель, а способ превратить конструкторскую модель в физический элемент экспериментальной системы.
Хорошая деталь должна не просто соответствовать чертежу. Она должна без проблем устанавливаться, взаимодействовать с соседними компонентами и выполнять свою функцию в реальных условиях эксперимента. Именно сочетание грамотного проектирования, разумных требований к точности и качественного изготовления позволяет создавать научное оборудование, которое остаётся стабильным, удобным для настройки и пригодным для дальнейшего развития.
